PVC与PP管材特性对S型弯管灌注工艺的影响
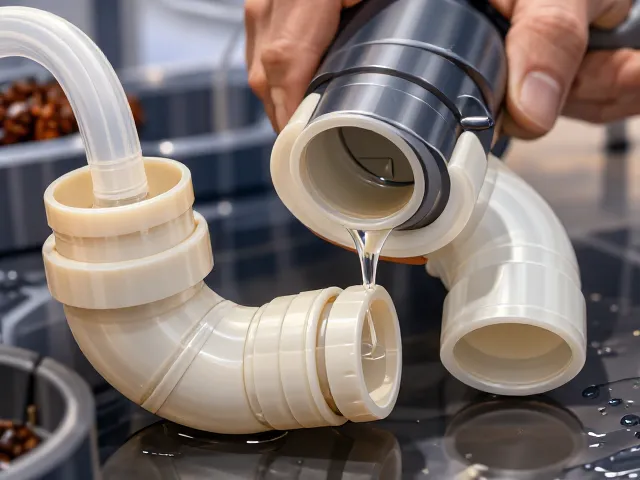
PVC(聚氯乙烯)与PP(聚丙烯)作为工业流体输送中常用的热塑性材料,其物理性能差异直接决定了S型弯管在液体灌注施工中的具体操作参数。PVC管材刚性较高,热膨胀系数相对较低,但在低温环境下脆性增加,灌注时需严格控制液体温度以避免管体应力集中导致的微裂纹。PP管材则具备更优异的耐化学腐蚀性和柔韧性,热膨胀系数约为PVC的两倍,这意味着在灌注过程中,因液体温度变化引起的体积波动更为显著,需预留更大的膨胀缓冲空间。这两种材料表面能较低,属于典型的非极性聚合物,液体在管壁界面的润湿角较大,若未进行适当的表面预处理或选用匹配的高表面张力灌注液,极易在S型弯管的转折处形成气穴或滞留层,影响密封完整性。
S型弯管结构因其特殊的几何形态,在流体动力学上存在明显的流速分布不均现象,这对灌注工艺提出了更高要求。在两个反向弯曲的过渡区域,流体易产生二次流或涡旋,导致局部压力升高或负压区形成。对于PVC/PP复合或单一材质管道,这种压力波动可能引发“水锤效应”,特别是在快速灌注阶段。施工前必须依据管材的壁厚等级(如PVC-U的S系列或PP-R的S5/S3.2系列)计算最大允许工作压力,确保灌注压力不超过管材的短时耐压极限。此外,S型弯管的曲率半径若过小,会加剧流体剪切应力,对于粘度较高的液体,需通过调整灌注流速来平衡流动阻力与管内压降,防止因背压过高导致接口密封失效或管体变形。
防漏密封关键技术与灌注介质选择策略
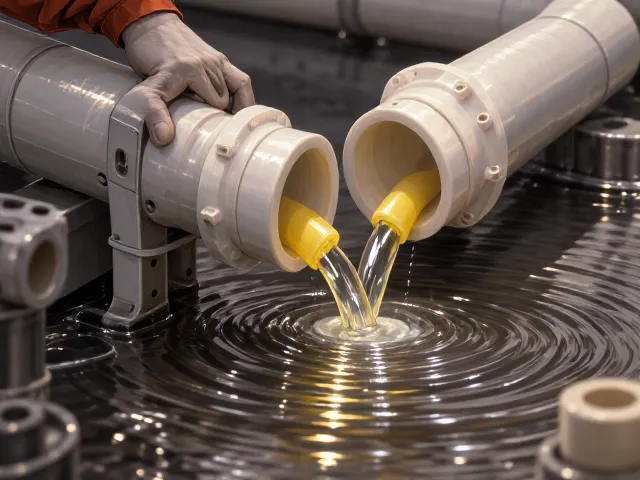
密封失效是S型弯管施工中最常见的风险点,主要源于接口处的微观缺陷或灌注介质与管材的不兼容性。针对PVC与PP材质,推荐使用基于改性硅酮或聚氨酯体系的专用密封灌注液,这类介质具有优异的弹性恢复率和耐老化性能,能在-20℃至80℃的温度范围内保持稳定的密封性能。施工前,必须对管口端面及承插口部位进行彻底清洁,去除脱模剂残留、油污及灰尘,建议使用无水乙醇或专用清洁剂进行擦拭,并自然晾干。对于PP材质,由于其表面惰性较强,可考虑采用电晕处理或火焰处理提高表面能,增强密封材料与管壁的附着力,从而形成连续的分子级密封层,杜绝渗漏路径。
灌注过程中的排气与补压是确保密封完整性的核心环节。S型弯管的最高点通常是气体积聚的死角,若排气不畅,残留空气会在压力作用下压缩,导致密封界面受力不均。施工时应采用多点排气法,在S型弯管的顶点及各个反向弯头处设置临时排气阀,缓慢注入灌注液直至连续无气泡流出。注入完成后,需进行稳压测试,保持压力为工作压力的1.5倍,持续时间不少于30分钟,观察压力降是否在允许范围内(通常要求压降不超过初始压力的5%)。对于长距离S型管道,还需考虑温度变化对密封层的影响,采用梯度升温或降温策略,使密封材料与管体同步热胀冷缩,消除热应力集中,确保持久密封效果。
流量优化与流体力学参数调控技巧
流量优化旨在降低S型弯管系统的沿程阻力与局部阻力,提升流体输送效率。根据达西-魏斯巴赫公式,流阻与管径、流速及摩擦系数密切相关。在PVC/PP管道中,内壁光滑度较高,摩擦系数较小,但S型弯管带来的局部阻力损失不容忽视。通过优化弯管曲率半径,可有效减少涡流产生。若条件允许,建议采用大曲率半径(R≥1.5D,D为管径)的弯管设计,或将直管段长度增加至弯管直径的5-10倍,以稳定流态,避免湍流加剧导致的能量损耗。在实际灌注施工中,可通过调节灌注泵的流量,使流体在弯管处保持层流或低雷诺数湍流状态,减少因流速突变引起的压力波动。
粘度匹配是流量优化的另一关键因素。不同温度下,灌注介质的粘度会发生显著变化,进而影响在S型弯管中的流动特性。对于高粘度液体,需预热灌注介质以降低粘度,使其在弯管处能顺畅通过,避免滞留。施工监测中,应实时记录入口与出口的压力差,结合流量计数据计算实际流量系数。若发现流量异常偏低,需排查弯管内部是否存在凝胶堵塞或密封材料溢出导致的缩径现象。通过建立压力-流量曲线模型,可精准识别系统阻力变化趋势,及时调整灌注参数。例如,当压力差超过设定阈值时,自动降低灌注流速,防止高压冲击损坏密封界面,确保在最优流量区间内完成施工,实现能耗与效率的最佳平衡。