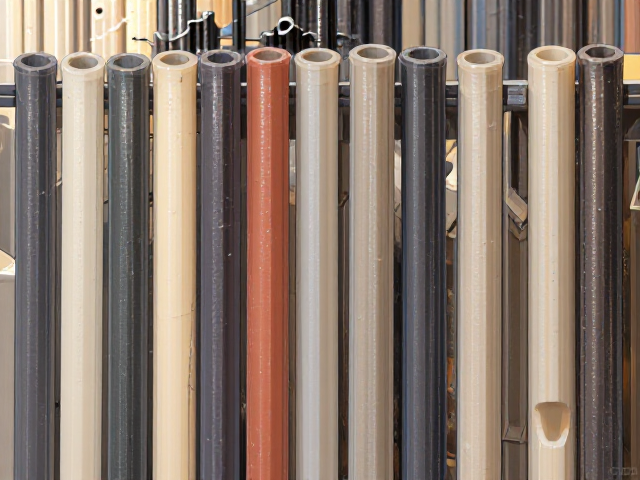
核心原料鉴别:区分三元乙丙与硅橡胶的本质差异
中高端硅胶密封条在成分选择上,首要任务是明确基材的化学属性,行业内常将高纯度硅橡胶与三元乙丙橡胶(EPDM)混淆,二者在耐温性和耐油性上存在显著物理差异。真正的食品级或医疗级硅胶密封条,其主链由硅氧键(Si-O-Si)构成,这种结构赋予了材料在-60℃至200℃区间内保持弹性稳定的特性,且燃烧后主要产生二氧化硅白色粉末,无黑烟。相比之下,普通EPDM密封条成本较低,虽具备较好的耐候性,但在高温环境下易硬化,且不耐油脂,若误用于厨房油污环境或高温蒸汽场景,会导致密封失效甚至释放异味。选购时需通过查看供应商提供的材质报告,确认其是否为100%硅橡胶或铂金硫化硅胶,避免商家以“硅胶感”强的改性塑料或劣质EPDM充数。
成分中的助剂比例直接决定密封条的寿命与安全性,中高端产品通常采用铂金硫化工艺替代传统的过氧化物硫化。铂金硫化剂在反应后无副产物残留,使得成品无味、无毒,符合FDA 21 CFR 177.2600及EU 10/2011等食品安全标准,适合接触饮用水或食品包装。而过氧化物硫化会产生醇类副产物,若脱除不彻底,长期使用可能析出小分子物质,影响密封环境的洁净度。在观察密封条切面时,优质铂金硫化硅胶质地均匀细腻,无气孔或杂质点;若切面粗糙或有明显分层,往往意味着混炼工艺不佳或使用了回收料,这类产品在拉伸测试中极易出现断裂,无法提供持久的密封效果。
填料与增强体系的科学配比逻辑
硅橡胶本身的机械强度有限,必须依赖补强填料来提升耐磨性和抗撕裂性能,中高端密封条普遍选用高分散性白炭黑(气相法或沉淀法)作为主要补强剂。气相法白炭黑比表面积大,与硅橡胶分子链结合力强,能显著提升密封条的拉伸强度和回弹性,使其在长期压缩变形后仍能恢复原状,这是判断中高端产品的重要指标。部分低成本产品会使用碳酸钙或陶土作为填充物,虽然能降低原料成本,但会大幅削弱材料的弹性模量,导致密封条在低温下变硬、高温下变粘,且在紫外线照射下容易粉化剥落。通过简单的指甲掐痕测试,优质含白炭黑密封条回弹迅速,痕迹浅;劣质填充产品则留痕深且恢复缓慢,甚至出现表面掉粉现象。
增塑剂的选择是成分避坑的另一关键点,中高端硅胶密封条倾向于使用低分子量的聚硅氧烷作为内部润滑剂,而非传统的矿物油或芳烃油。矿物油易与硅橡胶发生溶胀反应,导致密封条体积膨胀、尺寸失准,并可能迁移至接触表面造成污染。聚硅氧烷与基体相容性极佳,不仅能保持尺寸稳定性,还能增强疏水性,使密封条在潮湿环境中依然保持优异的密封性能。在成分分析中,可通过检测挥发性有机物(VOCs)含量来侧面印证增塑剂的品质,高端产品通常经过二次高温脱挥处理,VOCs含量极低,开袋即闻无明显化学气味,而使用劣质油品的产品往往带有刺鼻的石油味,长期吸入对人体健康存在潜在风险。
工艺验证与成分稳定性的关联验证
硫化工艺对最终成分的物理表现具有决定性影响,中高端密封条多采用连续挤出后二次高温硫化(HTV)工艺。这一过程不仅完成了交联反应,还通过高温排除了残留的小分子挥发物,使得分子网络结构更加致密均匀。相比之下,低温硫化或单段挤出工艺往往为了追求生产效率而牺牲了成分的稳定性,导致密封条内部存在内应力,安装后容易出现扭曲变形或回弹疲劳。在实际应用中,可观察密封条在长期压缩状态下的永久变形率,优质产品经过22℃×24小时压缩30%测试后,恢复率通常在90%以上,而劣质产品因成分交联密度不足,恢复率可能低于70%,导致密封间隙出现,失去防尘防水功能。
表面处理和后加工工艺也是检验成分纯度的重要环节,中高端硅胶密封条表面通常经过等离子处理或特定的硅烷偶联剂涂覆,以增强其与金属、玻璃或塑料基材的粘接强度。这种处理不仅提升了安装便利性,更反映了原料供应商对配方体系的掌控能力。若密封条表面过于光滑且无任何处理痕迹,可能意味着为了降低成本省略了必要的表面处理步骤,或者使用了易脱模的劣质脱模剂残留。在粘接测试中,优质密封条使用专用胶水或自带背胶时,剥离强度稳定且均匀;若背胶粘性过强且难以清理,或粘接后迅速失效,往往暗示其表面成分复杂或含有干扰粘接的杂质,这类产品在实际安装中极易因粘接不牢而脱落。