PVC/PP管材在凝胶介质中的物理特性挑战
PVC(聚氯乙烯)与PP(聚丙烯)管材因具备优异的耐腐蚀性与轻量化优势,广泛应用于化工、污水处理及食品工业领域。然而,当输送介质呈现高粘度凝胶状或半固态特征时,传统基于流体动力学的管道设计逻辑往往失效。凝胶介质在静止状态下易形成触变性结构,导致管内流速分布不均,甚至在低流速区域发生沉降与堆积。这种物理特性不仅增加了流体阻力,更在管壁与管件连接处形成局部应力集中,使得常规密封结构难以维持长期有效性。
在此类工况下,介质内部的微细颗粒或高分子链段容易侵入微观密封间隙。PVC材料表面能较低,PP材料则具有非极性特征,二者均不易与某些极性凝胶介质形成良好的浸润性。若密封结构仅依赖简单的过盈配合或线性接触,凝胶介质的渗透压力会迅速破坏界面平衡,导致渗漏。因此,针对此类介质的结构适配,必须从材料相容性、界面几何形态及动态补偿机制三个维度进行系统性重构,而非单纯依赖提高材料硬度。
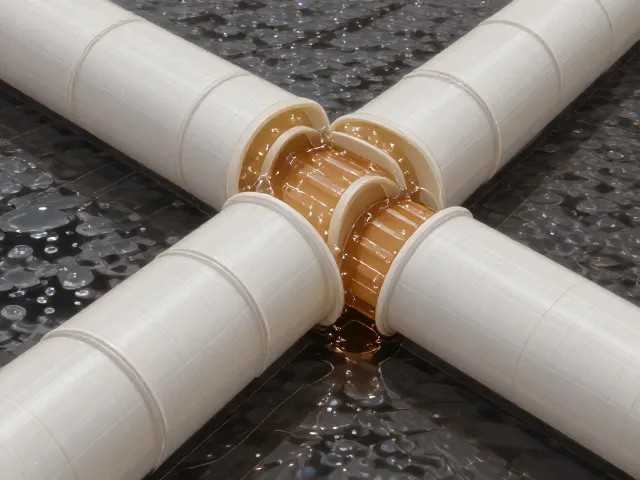
密封界面几何结构的优化设计
针对凝胶介质的渗透特性,密封接触面需从平面接触转向多维约束结构。O型圈或唇形密封在静态下虽能填充间隙,但在凝胶介质的持续挤压下,易发生挤出破坏或永久变形。采用阶梯式密封槽设计,结合二次密封唇口结构,可有效阻断介质沿轴向的渗透路径。例如,在PVC管件的承插口处,引入带有背压支撑的U型密封槽,利用介质自身的压力使密封元件紧贴槽壁,形成自紧式密封效果。这种设计通过增加密封路径的曲折度,显著提高了抗渗透能力。
此外,接触面的微观粗糙度控制至关重要。过于光滑的表面虽能减少摩擦,但缺乏必要的微观锚点,难以抵抗凝胶介质的剪切力;过于粗糙的表面则易积聚介质,加速密封件磨损。通过喷砂或化学蚀刻工艺,将密封接触面的粗糙度控制在Ra 0.8-1.6μm区间,可在保持低摩擦系数的同时,增强密封材料与管壁的机械咬合力。对于PP管材,由于其表面能低,建议采用电晕处理或等离子体活化技术,提升表面能,从而改善密封元件的附着稳定性,防止介质在界面处形成滑移层。
动态补偿与热膨胀差异的应对策略
PVC与PP材料的热膨胀系数存在显著差异,且凝胶介质在输送过程中可能伴随温度波动。PVC的热膨胀系数约为7×10⁻⁵/℃,而PP则高达15×10⁻⁵/℃。在温度变化环境下,若密封结构缺乏足够的轴向补偿能力,管材与密封件之间的相对位移将导致密封失效。因此,适配指南中强调采用弹性体材料作为中间缓冲层,如三元乙丙橡胶(EPDM)或氟橡胶(FKM),这些材料具备优异的回弹性和耐温性,能够吸收因热胀冷缩产生的应力,维持密封界面的紧密接触。
在动态工况下,管道可能存在轻微振动或位移。传统的刚性密封结构无法适应这种动态变化,易产生疲劳裂纹。引入波纹管式或套筒式浮动连接结构,允许管道在一定范围内进行轴向和径向的微调。这种结构不仅补偿了热膨胀差异,还吸收了机械振动能量。对于高粘度凝胶介质,建议在密封间隙中填充惰性润滑脂或专用密封膏,以减少介质对密封件的直接冲刷,同时作为第二道防线,防止介质直接侵入主密封界面。
安装工艺与现场适配的关键控制点
结构设计的优越性需通过规范的安装工艺得以实现。PVC管件在加热弯曲或热熔连接时,若温度控制不当,会导致材料降解或内应力残留,进而影响密封面的平整度。建议采用专用加热工具,严格控制加热温度在200-230℃之间(针对PVC-U),并保持均匀加热,避免局部过热。对于PP管材,热熔温度需控制在260℃左右,且冷却时间应充分,以确保结晶度稳定,防止后续使用中因结晶收缩导致的密封间隙扩大。
现场安装过程中,清洁度是决定密封效果的关键因素。凝胶介质往往携带杂质,若在安装前未对管口及密封槽进行彻底清洁,微小颗粒将嵌入密封界面,造成点状渗漏。建议使用无绒布及专用清洗剂去除油污与灰尘,并在安装前检查密封槽尺寸公差。对于大口径管道,建议采用液压或气动辅助安装工具,确保密封元件均匀受力,避免偏斜安装导致的局部压缩量不足。安装完成后,应进行低压气密性测试或水密性测试,验证密封结构的完整性,确保其在实际凝胶介质工况下的长期可靠性。