PVC/PP管液体灌注型U型弯管施工准备与材料特性解析
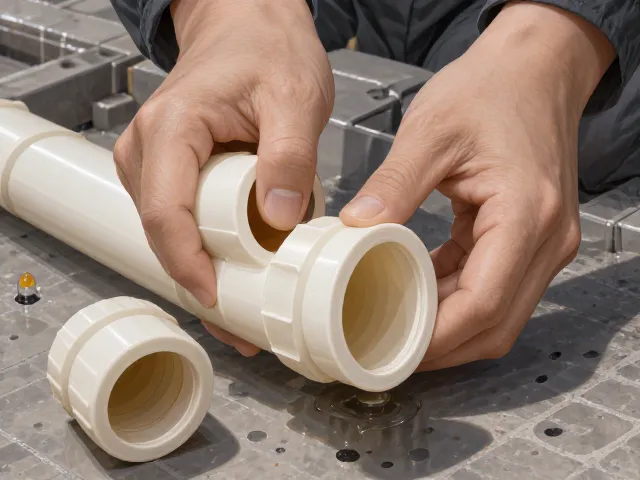
PVC与PP材质在化学性质上存在显著差异,这直接决定了液体灌注型U型弯管施工前的预处理流程。PVC管材刚性较高,耐温性相对较弱,在灌注高粘度或高温液体前,需确保管材环境温度保持在5℃至40℃之间,避免低温脆裂或高温软化变形。PP管材则具有更好的柔韧性和耐化学腐蚀性,但其热膨胀系数较大,施工时需预留足够的热胀冷缩空间,防止因温度变化导致U型弯处应力集中而产生微裂纹。材料表面必须保持清洁干燥,任何油污、灰尘或水分都会严重影响后续密封材料的附着力,导致界面结合失败。
施工工具的精准度是保证灌注质量的基础环节。液体灌注通常需要使用精密计量泵或带有刻度标识的注射装置,以确保灌注压力可控且流量稳定。对于U型弯这种结构复杂的部位,建议配备柔性软管或延长喷嘴,以便将密封材料准确送达弯管底部死角。同时,施工现场需配备专用的固化监测设备,如红外测温仪或湿度计,实时监控环境条件是否符合密封材料的固化要求。不同品牌密封材料的适用温度范围和固化时间存在差异,施工人员必须严格依据材料技术参数表进行操作,严禁凭经验估算灌注量或固化时间,以免因材料未完全固化即投入使用而导致渗漏。
U型弯管灌注工艺控制与防漏关键节点
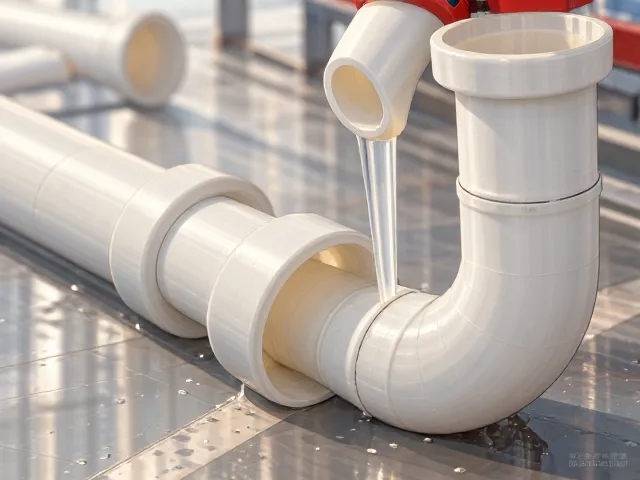
在液体灌注过程中,压力控制是防止U型弯管内部产生气泡或分层的关键因素。灌注速度应保持在缓慢且均匀的状态,通常建议以每分钟不超过500毫升的速度进行,特别是在通过U型弯的最低点时,需适当减缓流速,利用重力自然排出空气。若灌注压力过高,可能导致密封材料从接口缝隙溢出,形成无效填充;若压力过低,则无法驱赶管内的残留空气,形成空洞。对于长距离的U型弯管,可采用分段灌注的方式,每灌注一段后暂停片刻,让材料初步流动并排出空气,再进行下一段灌注,确保整体填充密实。
密封材料的流动性与触变性直接影响U型弯处的填充效果。理想的灌注材料应具备适当的触变性,即在静止状态下保持一定粘度以防止流淌,在剪切力作用下降低粘度以便流动。在U型弯的转折处,由于几何形状变化剧烈,材料容易在此处堆积或断裂。施工人员需密切观察灌注过程中的阻力变化,若发现阻力突然增大,应立即停止灌注并检查是否有堵塞现象。同时,需确保灌注材料完全覆盖U型弯的内壁,特别是底部转角处,避免形成“桥接”现象,即材料悬空跨越弯角而未与管壁充分接触,这种缺陷是后期渗漏的主要隐患。
接口密封处理与固化环境管理
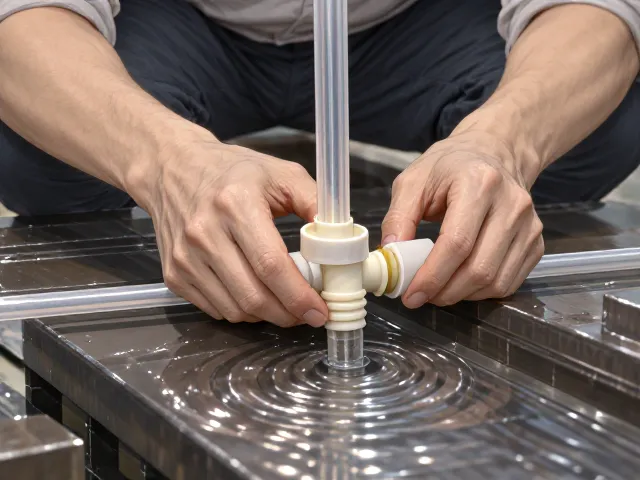
U型弯管两端的接口区域是渗漏的高发部位,需进行专门的密封强化处理。在灌注前,应对接口处的管端进行倒角处理,去除毛刺和锐边,增加密封材料的附着面积。接口密封通常采用双重保险策略,即先使用密封胶或生料带进行初步封堵,再进行液体灌注,在外层涂抹一层防水密封胶作为保护。灌注完成后,需对接口区域进行二次检查,确保无材料缺失或溢出不足的情况。对于大口径管道,建议在接口处增加加强筋或护套,以分散外部应力对密封层的冲击。
固化环境的管理直接关系到密封层的最终性能。温度、湿度和通风条件均会影响密封材料的固化速度和最终强度。一般而言,最佳固化温度为20℃至25℃,相对湿度低于70%。在低温环境下,固化时间会显著延长,需采取保温措施;在高温环境下,固化速度加快,但可能导致材料内部应力增加,需控制通风速度避免表面过快结皮。固化期间,严禁对管道施加外力或进行振动测试,以免破坏尚未完全形成的分子结构。固化完成后,需进行外观检查,确认密封层表面光滑、无裂纹、无气泡,方可进入下一道工序或投入使用。
质量检测标准与常见缺陷排查
液体灌注型U型弯管的质量检测需依据相关行业标准进行,重点检查填充密实度和密封完整性。常用的检测方法包括水压试验和气压试验,试验压力应不低于设计工作压力的1.5倍,保压时间不少于30分钟,观察压力降是否在允许范围内。对于不允许进行压力测试的场合,可采用超声波检测或红外热成像技术,通过检测管道内部介质分布异常来判断是否存在空洞或渗漏点。检测结果需详细记录,包括检测时间、环境条件、压力值、保压时间及观测结果,形成可追溯的质量档案。
常见缺陷包括气泡残留、界面剥离和固化不完全。气泡残留通常由灌注速度过快或排气不畅引起,可通过重新灌注或局部钻孔排气进行修复。界面剥离多因基材清洁不彻底或密封材料选择不当导致,需剔除失效密封层,重新进行基材处理和灌注。固化不完全则与环境和材料比例有关,需检查固化条件是否达标或材料是否过期。对于轻微缺陷,可采用局部修补技术进行修复;对于严重缺陷,如大面积渗漏或结构损坏,需切割更换受损管段,严禁使用非正规手段掩盖问题。修复后的管道需重新进行完整的质量检测,确保符合使用要求。